昆山昊腾鑫机械有限公司五金模具零配件数控精加工工艺优势盘点
📅 2026-09-24
🔖 昆山昊腾鑫机械有限公司:自动化非标设备定制,工装夹具治具加工,五金模具零配件,机械整机设计制造
在五金模具零配件加工领域,精度与效率往往决定项目成败。昆山昊腾鑫机械有限公司深耕精密制造多年,将数控精加工工艺应用于模具零配件生产,形成了一套兼顾刚性与表面质量的加工方案。
核心工艺参数与流程
针对冲头、导柱、镶件等典型五金模具零配件,我们通常采用以下工序组合:
- 粗加工:CNC铣削去除余量,留单边0.3-0.5mm精加工余量
- 热处理:根据材料(SKD61、Cr12MoV等)调整淬火硬度至HRC58-62
- 精加工:高速加工中心配合CBN刀具,切削线速度控制在180-220m/min
- 检测:三次元测量仪全尺寸验证,关键公差带±0.005mm以内
工艺优势与注意事项
昆山昊腾鑫机械有限公司:自动化非标设备定制,工装夹具治具加工,五金模具零配件,机械整机设计制造。这一业务闭环让我们在零配件加工时能前置考虑装配干涉问题。例如加工导套内孔时,会预留0.01-0.015mm的研磨余量,避免热处理变形导致配合过紧。
需注意:深腔加工时刀具长径比超过4倍需降低进给30%;淬火后建议采用慢走丝割一修二,否则表面变质层会影响模具寿命。
常见问题
Q:加工后孔径出现椭圆怎么办?
检查卡盘夹持力是否过大,建议改用开缝套筒装夹,同时确认主轴径向跳动<0.003mm。
Q:如何控制薄壁件变形?
采用对称去料策略,粗精加工分开,中间插入去应力退火。
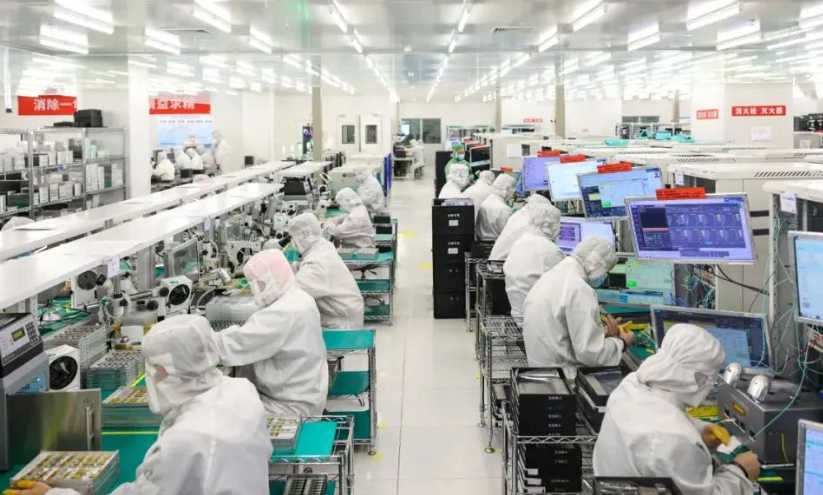
从单一零件到整机装配,工艺连贯性比单点精度更重要。我们更愿意把每个五金模具零配件当作设备系统的一个接口来加工——这才是数控精加工真正的价值所在。